

変圧器ラジエーター エンド キャップ溶接機の溶接速度は、変圧器ラジエーター製造の効率と生産性に大きな影響を与える重要な要素です。変圧器ラジエーターエンドキャップ溶接機の大手サプライヤーとして、当社はこのパラメータの重要性を理解しており、それについての深い洞察を提供することに尽力しています。
溶接速度の概念を理解する
溶接速度とは、変圧器ラジエーターエンドキャップの接合部に沿って溶接プロセスが進行する速度を指します。通常、ミリメートル/分 (mm/min) またはインチ/分 (ipm) で測定されます。溶接速度を高くすると生産量の増加につながりますが、溶接の品質、溶け込み、入熱などの他の要素とのバランスをとる必要があります。
溶接速度に影響を与える要因
- 材料特性
変圧器のラジエーターのエンドキャップに使用される材料の種類と厚さは、溶接速度を決定する上で重要な役割を果たします。金属が異なれば、熱伝導率、融点、電気抵抗率も異なります。たとえば、アルミニウムは鋼よりも熱伝導率が高いため、溶接中に熱がより早く放散されます。その結果、適切な溶融と溶け込みを確保するには、アルミニウム エンド キャップの溶接速度を調整する必要がある場合があります。材料が厚い場合は、一般に、十分な熱を浸透させて強力な溶接を行うために、溶接速度を遅くする必要があります。 - 溶接工程
変圧器ラジエーターのエンドキャップ溶接には、MIG (金属不活性ガス) 溶接、TIG (タングステン不活性ガス) 溶接、抵抗溶接など、いくつかの溶接プロセスが利用可能です。各プロセスには独自の特性と最適な溶接速度があります。 MIG溶接は溶接速度が比較的速いことで知られており、大規模な生産に適しています。一方、TIG 溶接はより正確な制御が可能ですが、特に薄い材料を扱う場合、溶接速度が遅くなる場合があります。抵抗溶接は特定の用途では高速溶接を実現できますが、それは溶接機の設計と出力にも依存します。 - 溶接機仕様
変圧器ラジエーター エンド キャップ溶接機自体の機能が溶接速度の主な決定要因となります。出力、ワイヤ送給速度 (ワイヤベースの溶接プロセスの場合)、および機械の制御システムはすべて、溶接をどれだけ速く実行できるかに影響します。より強力な機械はより多くの熱を供給できるため、より高い溶接速度が可能になる場合があります。高度な制御システムはリアルタイムで溶接パラメータを最適化し、より高速でより安定した溶接を可能にします。
実際の最適溶接速度
サプライヤーとしての私たちの経験では、変圧器ラジエーターエンドキャップ溶接機の最適な溶接速度は、特定の用途に応じて大きく異なります。 MIG 溶接を使用した薄肉鋼製エンド キャップ (厚さ 1 ~ 3 mm など) の場合、溶接速度は 300 ~ 600 mm/min の範囲になります。この速度により、適切な生産速度を維持しながら、良好な溶融と滑らかな溶接ビードが可能になります。
より厚いスチール製エンドキャップ (厚さ 5 ~ 10 mm など) を溶接する場合、適切な溶け込みを確保するために溶接速度を 150 ~ 300 mm/min に下げる必要がある場合があります。アルミニウムのエンドキャップの場合、熱伝導率が高いため、溶接速度はスチールよりも遅くなることがよくあります。 MIG 溶接を使用した薄肉アルミニウム エンド キャップ (1 ~ 3 mm) の一般的な範囲は 200 ~ 400 mm/min です。
これらは単なる一般的なガイドラインであり、実際の最適な溶接速度は、テスト、経験、および上記のすべての要素の考慮を組み合わせて決定する必要があることに注意することが重要です。
溶接速度が生産に与える影響
適切に最適化された溶接速度は、変圧器ラジエーターの全体的な生産に大きな影響を与える可能性があります。溶接速度が速いということは、一定時間により多くのエンドキャップを溶接できることを意味し、製造ラインの生産能力が向上します。これにより、リードタイムが短縮され、生産コストが削減される可能性があります。
ただし、他の要素を適切に考慮せずに溶接速度を高速に設定しすぎると、溶接品質が低下する可能性があります。融着の欠如、多孔性、過剰なスパッタなどの問題が発生する可能性があり、エンド キャップの完全性が損なわれ、最終的には変圧器のラジエーターの性能が損なわれる可能性があります。一方、溶接速度の設定が低すぎると、非効率になり、エネルギー消費量が増加し、生産時間が長くなる可能性があります。
当社の溶接機とその速度性能
当社の変圧器ラジエーターエンドキャップ溶接機は、お客様の多様なニーズを満たすために幅広い溶接速度を提供できるように設計されています。高度な技術と高品質のコンポーネントを使用して、安定した信頼性の高いパフォーマンスを保証します。当社の機械には、材料、厚さ、その他のパラメータに基づいて溶接速度をリアルタイムで調整できるインテリジェントな制御システムが装備されています。
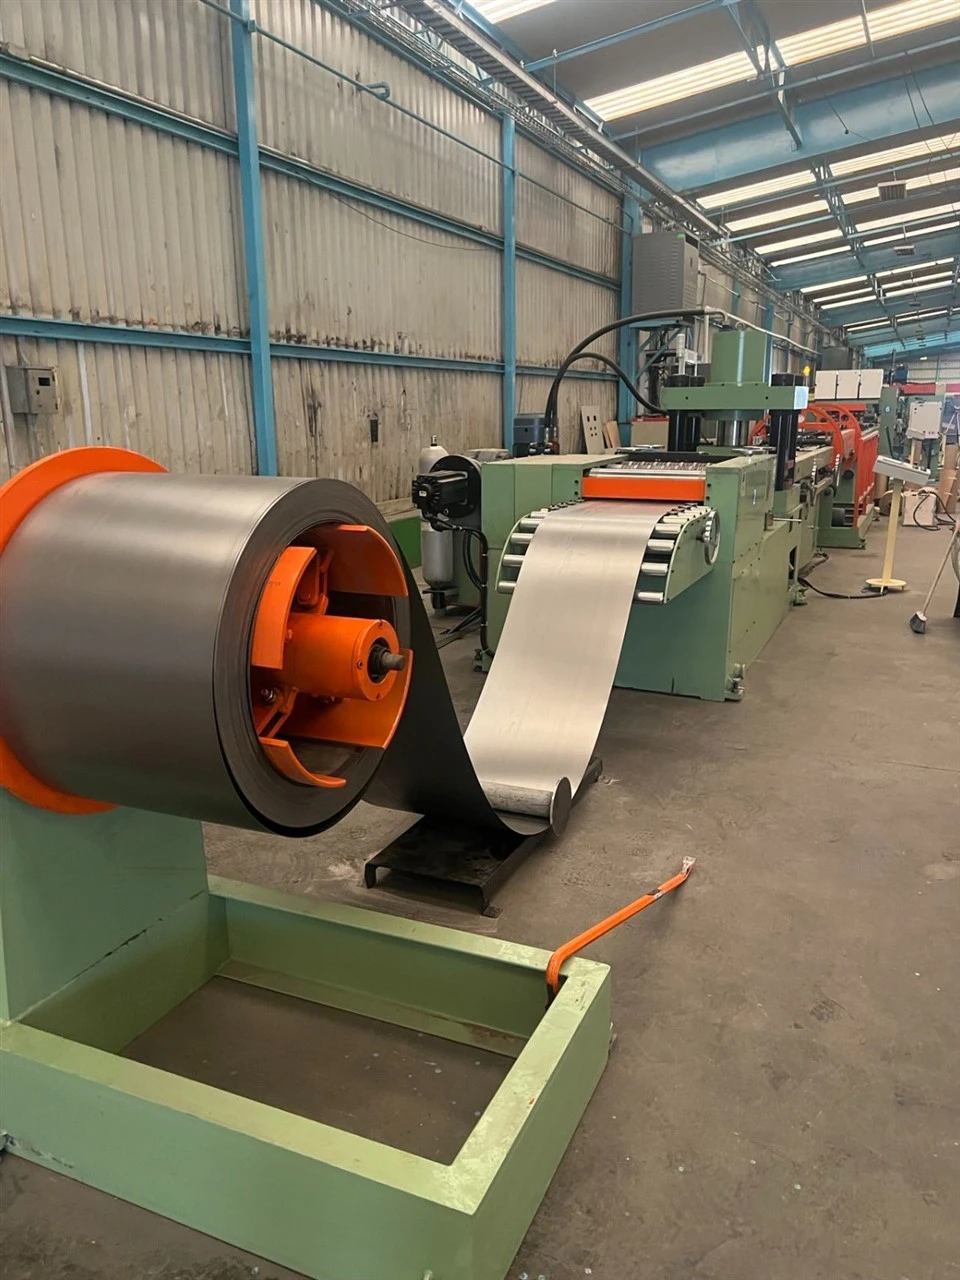
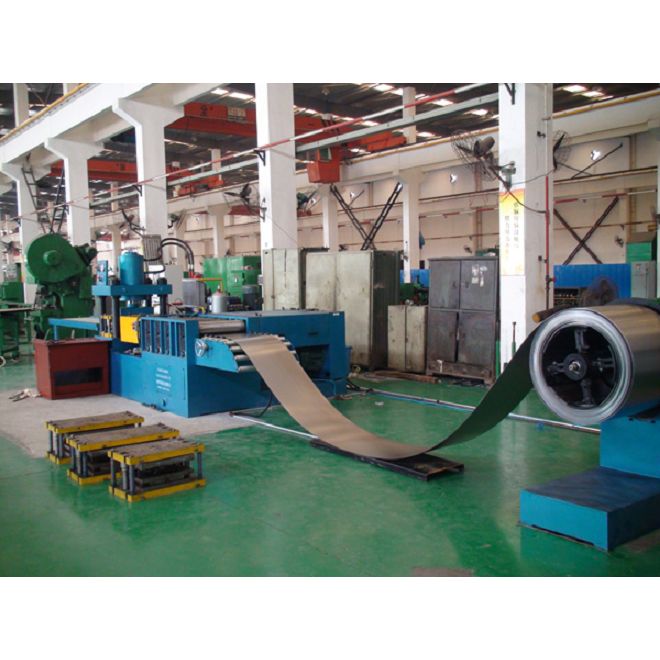
また、お客様に包括的な技術サポートも提供します。当社の専門家チームは、現場でのテストと分析を通じて、特定の用途に最適な溶接速度の決定を支援します。これにより、お客様は生産効率と溶接品質の最適なバランスを達成できるようになります。
関連機器と生産ラインでの役割
変圧器ラジエーターのエンドキャップ溶接機に加えて、変圧器ラジエーターの生産ラインには他の重要な機器があります。たとえば、変圧器ラジエターヘッドパイプパンチングラジエーター ヘッド パイプに穴を開けるために機械が使用されます。これは溶接前の重要なステップです。の変圧器ラジエーター圧延ラインラジエーターパネルの形状を担当します。そして、変圧器ラジエーター溶接生産ラインすべての溶接プロセスを統合して、シームレスな生産フローを保証します。
効率的で同期した生産ラインを実現するには、エンドキャップ溶接機の溶接速度を他の機器の動作と調整する必要があります。たとえば、エンドキャップの溶接速度は、生産プロセスのボトルネックを回避するために、ラジエターパネルの圧延やヘッドパイプの穴あけの速度と一致する必要があります。
調達・ご相談に関するお問い合わせ
変圧器ラジエーターエンドキャップ溶接機をご検討中の場合、または溶接速度や関連機器に関する詳細情報が必要な場合は、お気軽にお問い合わせください。当社のチームは、お客様のすべての質問にお答えし、詳細な製品仕様を提供し、お客様の特定の要件に基づいてカスタマイズされたソリューションを提供する準備ができています。小規模メーカーであろうと大規模産業企業であろうと、当社は変圧器ラジエーターの製造プロセスの最適化をお手伝いします。
参考文献
- 溶接ハンドブック、米国溶接協会
- 工業用溶接技術、John Wiley & Sons
- 変圧器製造技術、マグロウ - ヒル